
La pyrolyse transforme les déchets solides difficiles à recycler, tels que les plastiques et les pneus usagés, en produits pétroliers liquides. De ce fait, l'industrie mondiale du recyclage des déchets s'intéresse de plus en plus à cette approche. Cependant, l'huile de pyrolyse brute n'est pas un produit homogène. Il s'agit d'un mélange d'hydrocarbures liquides présentant une large plage d'ébullition et une composition complexe. Par distillation, il est possible de la séparer en deux fractions distinctes : le naphta et le diesel non standard. Comprendre les différences entre ces deux produits est donc essentiel pour les entreprises de pyrolyse qui élaborent des stratégies de produits et se développent sur les marchés en aval.
Origine du procédé : Comment la distillation divise l'huile de pyrolyse en deux fractions
Lors de la pyrolyse, les molécules organiques à longue chaîne se décomposent et se recombinent, produisant un mélange triphasique : gaz, liquide et solide. La phase liquide, l’huile de pyrolyse, contient des hydrocarbures allant de C4 à plus de C30. Grâce à cette large distribution des nombres de carbone, l’huile de pyrolyse se prête naturellement à la distillation fractionnée selon son point d’ébullition.
Principes et fonctionnement de la distillation
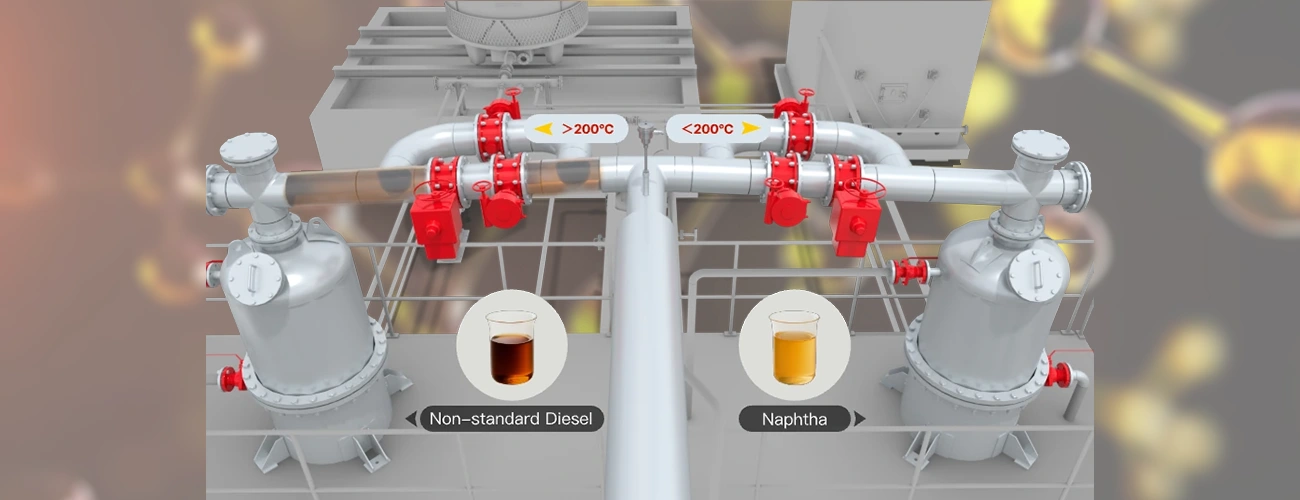
La distillation industrielle repose sur un principe simple : les molécules d’hydrocarbures de différentes longueurs de chaîne carbonée bout à des températures différentes. En contrôlant la température de distillation, les opérateurs peuvent donc séparer les fractions selon leur plage d’ébullition. Dans le traitement des huiles de pyrolyse, les producteurs fixent généralement le point de coupure à 180 ° C à 220 ° C, bien que cela varie en fonction de l'équipement et des spécifications de la cible :
- Fractions collectées en dessous du point de coupure — Nombre de carbones compris entre C5 et C10, plage d'ébullition d'environ 30 °C à 200 °C, aspect clair et transparent. Il s'agit du fraction de naphta.
- Fractions collectées au-dessus du point de coupure — Nombre de carbones compris entre C10 et C22, plage d'ébullition d'environ 200 °C à 360 °C, couleur plus foncée. Il s'agit du fraction diesel non standard.
Facteurs affectant la répartition des rendements
Le rapport de production entre les deux fractions n'est pas fixe. En revanche, plusieurs variables clés l'influencent :
- Type de matière première : L'huile de pyrolyse des pneus usagés tend à produire une proportion plus élevée de fractions lourdes. À l'inverse, les plastiques légers comme le film PE génèrent davantage de fractions légères.
- Température de pyrolyse : Des températures plus élevées entraînent un craquage plus complet. Par conséquent, la proportion de fractions légères augmente généralement.
- Réglage du point de coupure : Un point de coupe plus bas augmente le rendement en naphta, mais peut en réduire la qualité. Inversement, un point de coupe plus élevé améliore la consistance du diesel non standard, au détriment de la récupération du naphta.
Comparaison principale : Naphta vs. Diesel non standard
Issus d'un même lot d'huile de pyrolyse, le naphta et le gazole non standard présentent des différences significatives en termes de propriétés physiques, de composition chimique, d'utilisations finales et de tarification. Le tableau ci-dessous récapitule les principales différences.
| Paramètre | Naphte (fraction légère) | Gazole non standard (fraction lourde) |
|---|---|---|
| lustrée | Jaune clair à presque incolore, limpide et transparent | Jaune foncé à brunâtre, légèrement trouble |
| Plage d'ébullition | Environ 30–200 °C | Environ 200–360 °C |
| Numéros de carbone primaires | C5-C10 | C10-C22 |
| Densité (20°C) | 0.65 à 0.75 g/cm³ | 0.82 à 0.87 g/cm³ |
| Point de rupture | En dessous de 28 °C (liquide inflammable de classe A) | 55 ° C à 80 ° C |
| Viscosité cinématique (40°C) | Très faible, excellente fluidité | 2 à 8 mm²/s, proche du diesel standard |
| Composition primaire en hydrocarbures | Alcanes, oléfines, composés aromatiques (teneur élevée en BTX) | Principalement des alcanes et des cycloalcanes, des composés aromatiques inférieurs |
| principales utilisations | Matières premières pétrochimiques, huile de solvant, composant de mélange pour essence | Combustible pour chaudières/fours industriels, combustible pour la production d'électricité, combustible pour machines lourdes |
| Acheteurs en aval | entreprises chimiques, producteurs d'huiles solvantées, négociants en mélanges | consommateurs de carburant industriel, distributeurs de carburant |
| Conformité des transports | Liquide inflammable de classe A ; exigences strictes en matière de transport de marchandises dangereuses | Carburant de classe C ; seuil de conformité en matière de transport relativement plus bas |
| Parcours de mise à niveau | Hydrodésulfuration + élimination des dioléfines → naphta de qualité chimique | Hydrotraitement + désulfuration → diesel conforme aux spécifications |
Applications industrielles du naphta de pyrolyse
Le naphta de pyrolyse est riche en composés aromatiques et en hydrocarbures légers, ce qui lui confère de nombreuses applications industrielles potentielles. Cependant, sa teneur élevée en oléfines et son profil d'impuretés complexe impliquent que les acheteurs doivent généralement disposer d'une capacité de raffinage interne ou accepter une certaine variabilité de la matière première.
Huiles solvantées et agents de nettoyage industriels
Ce marché accessible tolère bien les matières premières non conventionnelles. Riche en benzène, toluène et xylène, ce naphta offre un excellent pouvoir solvant pour les dégraissants, les revêtements et les diluants à encre. Les transformateurs l'achètent directement pour le mélanger ou le distiller simplement, le calibrer et le vendre comme huile solvante.
Extraction de BTX et produits chimiques aromatiques
Pour les flux riches en composés aromatiques comme le naphta issu de pneus usagés (20 à 40 % de BTX), l'isolement par extraction ou distillation offre la meilleure valorisation. Ces composés aromatiques servent de précurseurs au styrène, aux résines et aux colorants. Cependant, des exigences de qualité strictes et un équipement spécialisé limitent actuellement leur mise en œuvre à l'échelle industrielle.
Composant de mélange d'essence
Sa teneur élevée en composés aromatiques lui confère un fort potentiel d'indice d'octane, ce qui rend ce naphta théoriquement utilisable pour le mélange de carburants spéciaux. Cependant, les normes automobiles strictes limitent les teneurs en benzène et en oléfines, ainsi que la pression de vapeur. Sans hydrotraitement préalable, il ne peut être directement incorporé dans les carburants routiers commerciaux.
Naphta de qualité chimique hydrotraité
À long terme, l'hydrotraitement pour éliminer les oléfines, le soufre et l'azote transforme le produit en naphta de qualité chimique. Cette matière première de haute qualité alimente les unités de craquage d'éthylène et de propylène, permettant ainsi d'atteindre une valeur ajoutée importante dans la chaîne d'approvisionnement. Cependant, les investissements considérables nécessaires limitent cette voie aux opérations à grande échelle.
Applications industrielles du diesel non standard
Comparé au naphta, le gazole non standard possède un champ d'application plus restreint mais plus prévisible, concentré sur les marchés des carburants industriels. Son point d'ébullition plus élevé et sa chimie relativement stable en font un carburant utilisable. Cependant, sa teneur élevée en soufre l'exclut du transport routier et d'autres marchés de carburants réglementés, le cantonnant aux environnements industriels où les exigences en matière d'émissions de soufre sont moins strictes.
Chaudières industrielles et combustible pour fours
Ce gazole, à la fois puissant et stable, alimente les industries lourdes comme la sidérurgie et la papeterie. Ces secteurs privilégient le pouvoir calorifique au strict respect des limites de soufre, notamment grâce aux systèmes de désulfuration. Offrant un rendement thermique comparable à un prix avantageux, ce gazole est particulièrement attractif pour les gros consommateurs industriels.
Production d'énergie industrielle et alimentation de secours
Les groupes électrogènes diesel constituent une autre application majeure dans les mines, les ports et les zones isolées. Ces environnements se caractérisent par une grande flexibilité en matière de carburant et la possibilité de stockage sur site. Les installations dotées de centrales électriques intégrées offrent un approvisionnement stable et à long terme, ce qui en fait d'excellents canaux d'approvisionnement direct pour les producteurs de pyrolyse.
Carburant marin
Les navires naviguant sur les voies navigables intérieures utilisaient traditionnellement ce carburant en raison de normes d'émissions moins strictes. Cependant, face au durcissement des réglementations maritimes internationales et régionales, le marché conforme pour le diesel non raffiné se réduit. Les producteurs ciblant les voies maritimes doivent donc suivre de près les exigences des autorités portuaires locales.
Engins de chantier et engins tout-terrain
Les engins hors route, comme les excavatrices et les tracteurs agricoles, sont soumis à une réglementation moins stricte concernant leur carburant que les véhicules routiers. Les entreprises soucieuses de leurs coûts achètent fréquemment ce diesel pour réduire leurs dépenses d'exploitation. Bien que fragmenté, ce segment représente un volume important, transitant généralement par des négociants intermédiaires locaux.
Commercialisation et confiance des acheteurs : dynamique du marché
Lorsque l'huile de pyrolyse arrive sur les marchés industriels, la confiance des acheteurs, et non le prix, constitue le principal obstacle. Le scepticisme quant à l'origine des déchets, la constance des lots et la fiabilité à long terme crée un déficit de confiance important qui varie selon les différentes fractions d'huile.
Diesel non standard
- Acceptation globale : Ce secteur affiche une forte acceptation. Les acheteurs de combustibles industriels privilégient le coût et le pouvoir calorifique à l'origine, pourvu que le produit brûle de manière fiable.
- Préoccupation principale : La teneur élevée en soufre constitue le principal obstacle. Elle engendre des risques de corrosion des équipements et de non-conformité, provoquant fréquemment des rejets lors des procédures d'achat.
- Profil de l'acheteur : Ce segment sensible aux coûts est piloté par les exploitants de chaudières, de fours et de générateurs, qui exigent une grande régularité d'approvisionnement mais ignorent l'origine des marques.
- Variation régionale : Les normes strictes excluent ce diesel des marchés occidentaux. Cependant, il reste largement utilisé en Asie du Sud-Est, en Asie du Sud et en Afrique grâce à une forte demande industrielle et à une réglementation souple en matière d'émissions.
Naphte
- Acceptation globale : L'acceptation reste très variable. Un fossé important existe entre les transformateurs exigeants en matière de qualité chimique et les acheteurs de mélanges de carburants, plus accessibles.
- Préoccupation principale : Les incohérences de mélange, notamment les fluctuations des oléfines, des aromatiques et du chlore, obligent souvent les acheteurs de produits chimiques à exiger des remises importantes.
- Profil de l'acheteur : Les producteurs pétrochimiques offrent des primes élevées, mais imposent des limites strictes. Les mélangeurs de solvants restent beaucoup plus accessibles, mais leur rentabilité est limitée.
- Variation régionale : Les marchés occidentaux matures exigent de plus en plus de certifications de produits par des tiers, de traçabilité et d'évaluation de l'empreinte carbone. À l'inverse, les marchés émergents fondent leurs choix d'approvisionnement presque exclusivement sur le prix et la disponibilité locale.
Obstacles réglementaires et barrières de conformité
Les produits issus de l'huile de pyrolyse sont confrontés à des défis de conformité sur tous les principaux marchés. La maturité des cadres réglementaires varie considérablement, ce qui engendre une incertitude importante tant pour les ventes transfrontalières que pour les opérations locales.
Classification ambiguë des produits
L'huile de pyrolyse ne correspond ni à la définition classique des combustibles fossiles, ni à celle des énergies renouvelables. Cette ambiguïté complexifie le classement douanier, la fiscalité, l'octroi des licences de vente et les évaluations environnementales. Les entreprises doivent négocier au cas par cas avec les autorités réglementaires dans chaque juridiction, ce qui alourdit considérablement les coûts de mise en conformité et les délais opérationnels.
Barrières relatives à la teneur en soufre dans les normes sur les carburants
Les principales économies mondiales continuent de durcir les normes de teneur en soufre des carburants de transport et industriels. Le diesel de pyrolyse dépasse généralement ces seuils extrêmement bas de plusieurs ordres de grandeur. Sans traitement d'hydrodésulfuration spécialisé, ce produit ne dispose d'aucun circuit de distribution viable et conforme à la législation sur ces marchés haut de gamme.
Transport et stockage de marchandises dangereuses
Le faible point d'éclair du naphta le classe comme marchandise dangereuse au niveau mondial, conformément à la réglementation des Nations Unies relative à l'emballage, à l'étiquetage et au transport. Les expéditions transfrontalières complexifient encore davantage les procédures de conformité. Le gazole non standard, quant à lui, est soumis à des contraintes de transport moins importantes, même si les installations de stockage en vrac doivent respecter des normes strictes en matière de prévention des incendies.
Certification des carburants renouvelables
Des cadres réglementaires comme la directive européenne RED III permettent aux huiles issues de déchets de bénéficier d'incitations financières importantes pour les biocarburants avancés. Cependant, l'accès à ces avantages fiscaux exige une traçabilité rigoureuse des matières premières et une comptabilisation complète du carbone tout au long du cycle de vie. La plupart des producteurs par pyrolyse ne disposent pas actuellement de la documentation exhaustive requise pour réussir ces audits à court terme.
Conclusion : La profondeur du raffinage détermine le destin du produit
Le diesel de pyrolyse et le naphta suivent des procédés différents, mais partagent une logique fondamentale : une meilleure conformité aux normes permet d’obtenir des prix plus compétitifs. La compétitivité à long terme repose sur la profondeur du raffinage plutôt que sur le volume. Avec le développement des économies circulaires mondiales, le relèvement des exigences de conformité fragilise les marchés d’entrée de gamme. Les producteurs intégrant l’hydrotraitement et la certification de qualité pourront passer avec succès du simple traitement des déchets à celui de fournisseurs d’huiles recyclées hautement valorisées et reconnues juridiquement.
