1. Desafíos enfrentados
El proyecto se ubica en el Sudeste Asiático, donde el cliente opera sistemas de incineración industrial que dependen en gran medida de combustibles auxiliares. En su operación diaria, al tratar plásticos y lodos de petróleo, el cliente se ha enfrentado durante mucho tiempo a dos grandes desafíos:
- Altos costos de combustible: Los combustibles auxiliares convencionales son costosos y están sujetos a volatilidad de precios. Esto incrementa significativamente los costos operativos a largo plazo del sistema de incineración y reduce los márgenes económicos generales del proyecto.
- Impacto ambiental significativo: La incineración directa de grandes volúmenes de lodos de petróleo y residuos plásticos médicos puede generar la emisión de gases de escape nocivos. Con las normativas ambientales locales cada vez más estrictas, el cliente se enfrenta a un riesgo tangible de sanciones por incumplimiento.
Impulsado por la presión de los costos y los requisitos medioambientales, el cliente necesitaba urgentemente una solución alternativa capaz de equilibrar la eficiencia económica con el rendimiento medioambiental.

2. Metas para el cambio
El cliente quería presentar equipo de pirólisis establecer un plan de tratamiento de “recuperación de recursos primero, incineración después”, abordando los desafíos ambientales y de combustible y mejorando al mismo tiempo la economía general del proyecto.
- Reducir los costos de combustible: Convertir plásticos y lodos aceitosos en aceite de pirólisis para su uso como combustible alternativo en sistemas de incineración, reemplazando parcialmente los combustibles convencionales y reduciendo los gastos operativos generales.
- Reducir el impacto ambiental: Pasar de la incineración directa a un proceso combinado de pirólisis-incineración, lo que permite una conversión controlada de materiales y un mejor rendimiento de las emisiones bajo estrictos requisitos regulatorios.
- Crear fuentes de ingresos adicionales: Vender el excedente de aceite de pirólisis a los mercados externos cuando se satisfaga la demanda interna, generando ingresos adicionales y mejorando aún más los rendimientos económicos del proyecto.

3. Acción y solución
Después de comprender completamente las características de la materia prima del cliente, los requisitos de capacidad de procesamiento y los estándares de cumplimiento ambiental, Beston Group Entregó una solución integrada y específica para este proyecto.
- Configuración del equipo: El proyecto adoptó tres conjuntos de BLJ-16 lodos de aceite y planta de pirólisis de plásticoEl equipo incorpora sistemas de alimentación de tornillo, descarga de escoria multietapa refrigerada por agua y un sistema de condensación 3 en 1. Esta configuración garantiza una capacidad de procesamiento suficiente y una estabilidad operativa a largo plazo.
- Sistema de tratamiento de gases de escape de alto estándar: Se incluyó un sistema de tratamiento de gases de escape de alta configuración para garantizar que los gases de escape generados durante el proceso de pirólisis cumplan plenamente con las regulaciones ambientales locales.
Además, Beston Group Brindamos soporte durante todo el ciclo de vida del proyecto, abarcando desde la planificación de la solución hasta la entrega final. Gracias a este modelo sistemático, garantizamos una implementación fluida del proyecto y una rápida transición a una operación comercial estable.


4. Resultados del proyecto
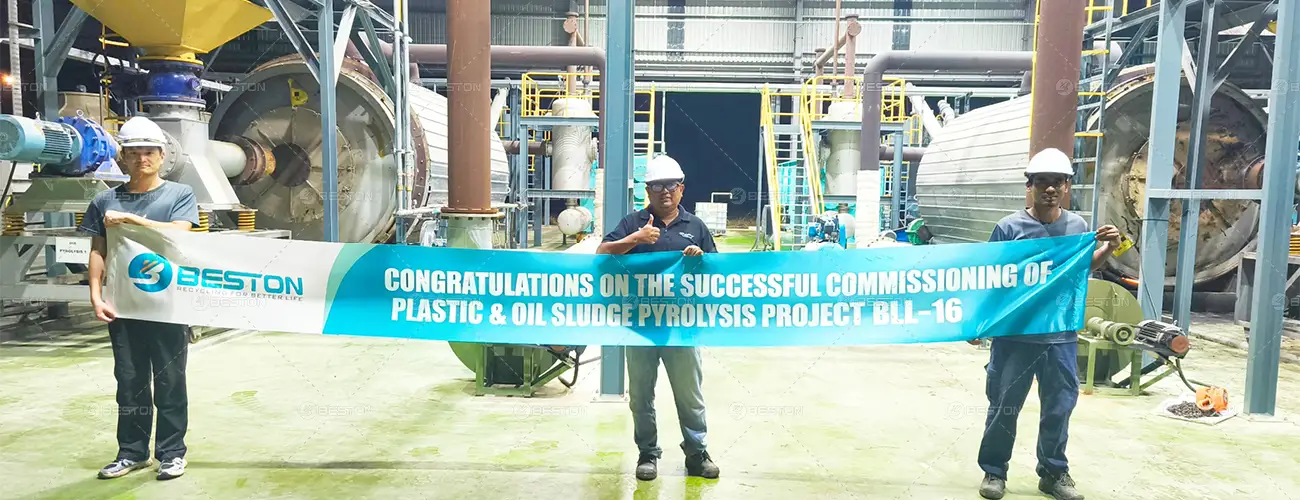
Los tres BLJ-16 Las unidades de pirólisis se pusieron en marcha sin contratiempos y han logrado un funcionamiento estable y continuo. El proyecto ha arrojado resultados significativos y mensurables:
- Capacidad mejorada de tratamiento de residuos sólidos: El proyecto procesa actualmente más de 10,000 toneladas de lodos aceitosos y residuos plásticos al año, lo que reduce sustancialmente la carga de la incineración directa.
- Reducción efectiva de costos operativos: El combustible derivado de la pirólisis se utiliza como combustible alternativo para sistemas de incineración. Reduce significativamente el coste total de combustible del cliente.
- Rendimiento ambiental mejorado: Al combinar la tecnología de pirólisis con un control riguroso de los gases de escape, el proyecto demuestra un alto nivel de responsabilidad ambiental. Además, se mantiene el pleno cumplimiento normativo durante toda la operación.