
Con la creciente conciencia sobre la protección del medio ambiente y el énfasis en el reciclaje de recursos, el tratamiento de neumáticos usados se ha convertido en un desafío importante para la protección ambiental y la gestión de recursos a nivel mundial. Para afrontar estos desafíos, una empresa de reciclaje de residuos en Nigeria buscó una solución confiable, eficiente y escalable para el tratamiento de neumáticos usados. Mediante la cooperación con Beston GroupLa empresa implementó con éxito la tecnología de tratamiento de pirólisis para convertir neumáticos usados en recursos de alto valor agregado.
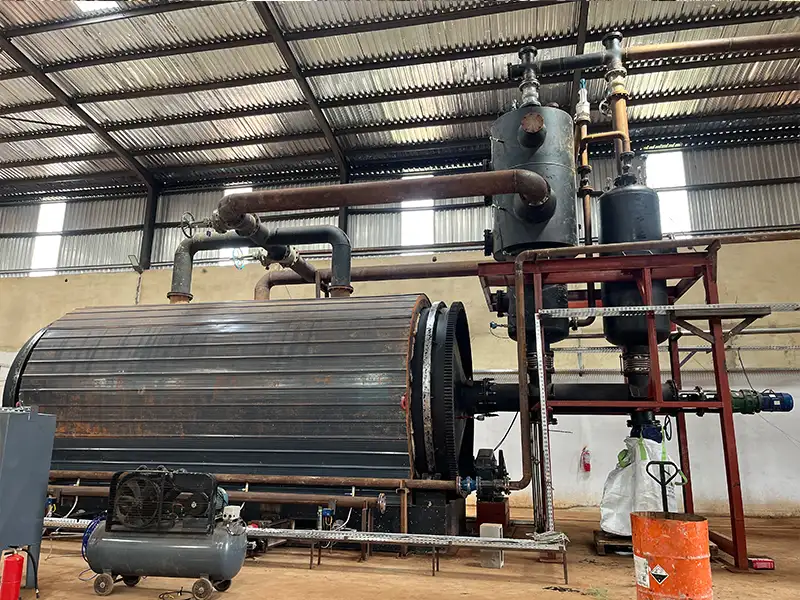
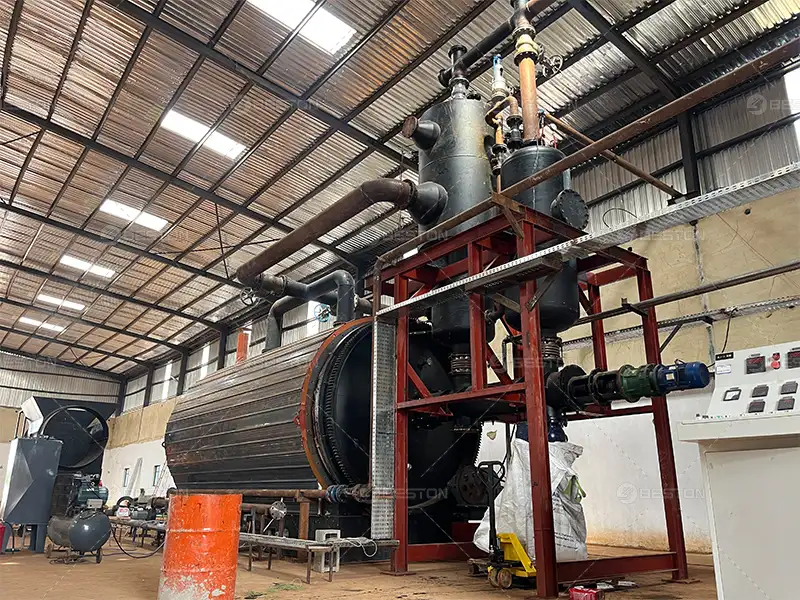
1. Antecedentes y desafíos
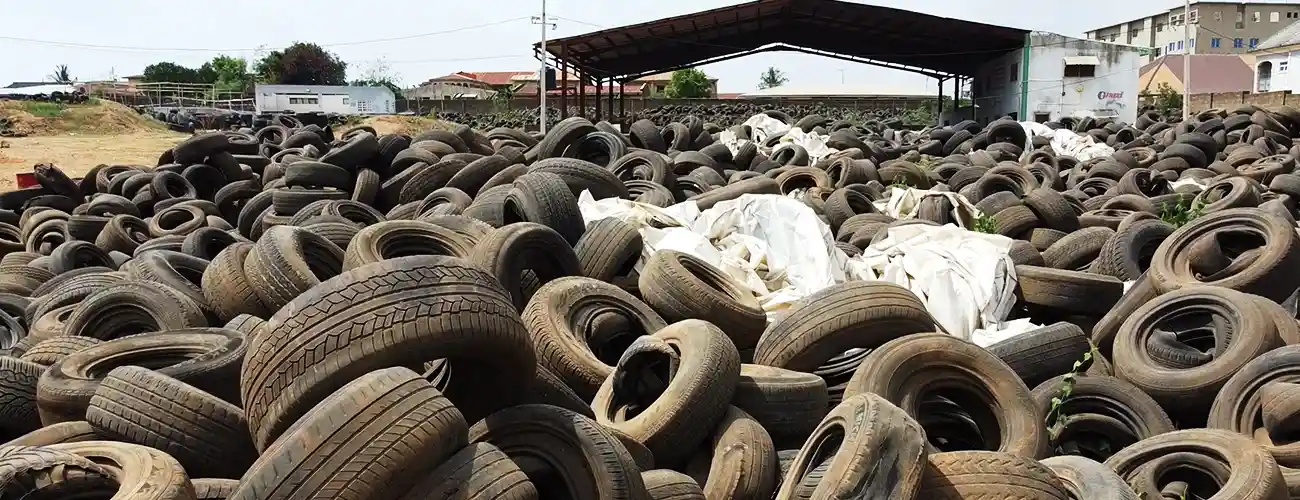
Una empresa nigeriana de recuperación de residuos se enfrentaba a grandes reservas de neumáticos fuera de uso. Estos neumáticos resisten la descomposición natural y ocupan poco espacio. Además, presentan graves riesgos de incendio y atraen vectores de enfermedades. Los métodos tradicionales de eliminación, como el vertido en vertederos y la quema a cielo abierto, liberan gases tóxicos. En consecuencia, las comunidades locales sufren contaminación del aire y del suelo. Por lo tanto, el cliente necesitaba urgentemente una solución escalable y llave en mano. Debía procesar al menos 4,000 toneladas al año. Además, debía producir productos valiosos y garantizar el cumplimiento de las normas ambientales.
2. Acciones y solución
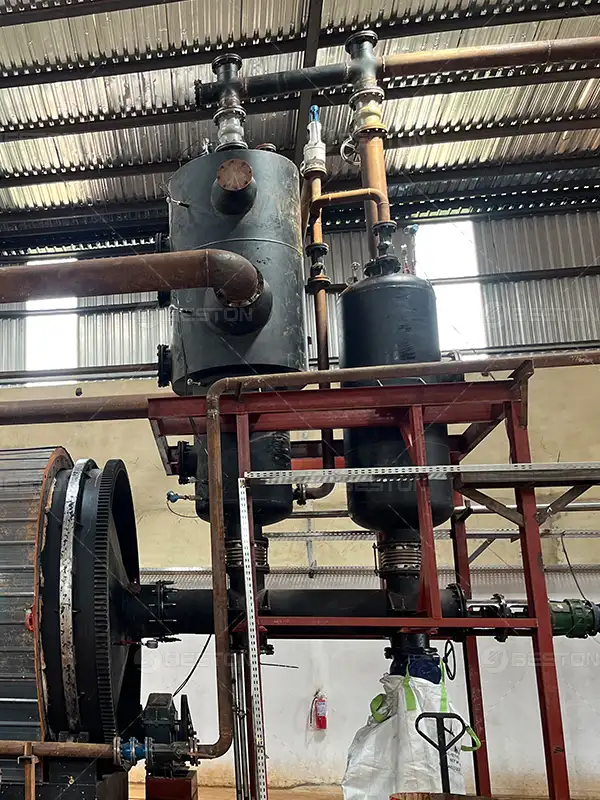
Según las necesidades de los clientes nigerianos, Beston El equipo técnico proporciona BLJ-16 planta de pirólisis de neumáticos, la configuración incluye:
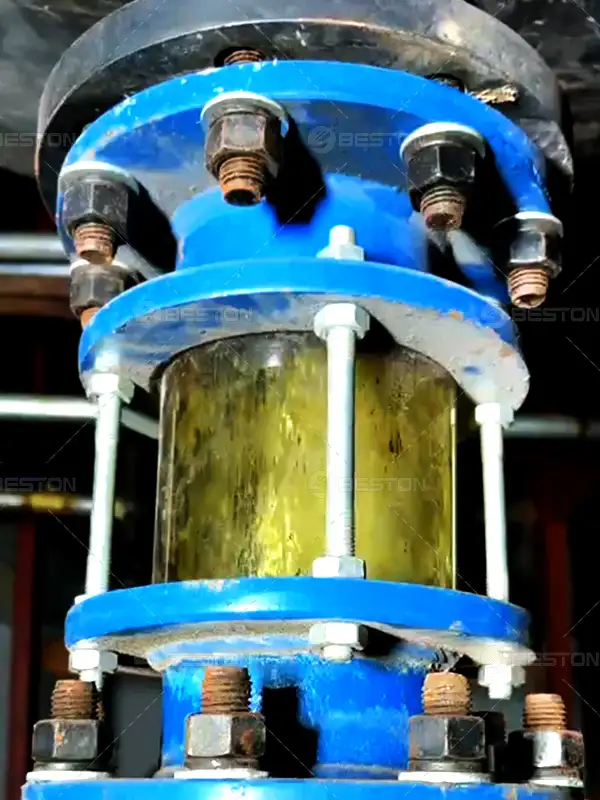
- Colector + Torre Catalítica: Sistema dual Es para el tratamiento futuro de lodos plásticos/aceites, lo que aumenta la riqueza del procesamiento de la materia prima.
- Alimentación hidráulica:El cilindro hidráulico controlado por PLC garantiza una carga de neumáticos continua y segura, reduce la manipulación manual y minimiza el tiempo de inactividad.
- Condensación vertical: Esta condensación mejora eficazmente la eficiencia de separación de petróleo y gas y garantiza la calidad del producto petrolífero.


3. Resultados obtenidos
Una vez que el equipo de pirólisis Se depuró y se capacitó a los operadores, el sistema funcionó sin problemas y logró los objetivos de reciclaje:
- Aceite de pirólisis: El rendimiento de aceite en una sola operación alcanzó aproximadamente el 40 %. La calidad del aceite cumple con los requisitos locales de combustible para calderas.
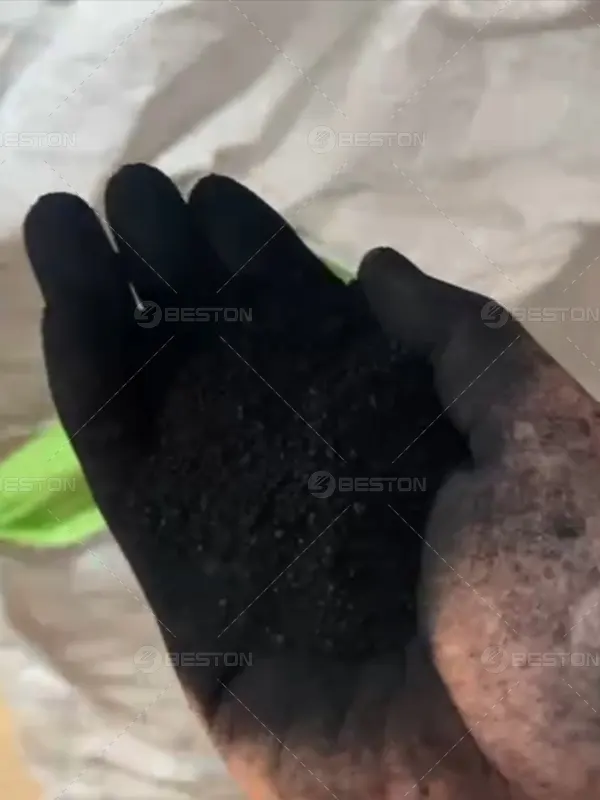
- Negro carbón: Produce aproximadamente un 30 % de negro de humo de pirólisis de neumáticos en peso, ideal para las industrias del caucho y los recubrimientos. También se puede refinar en rCB.
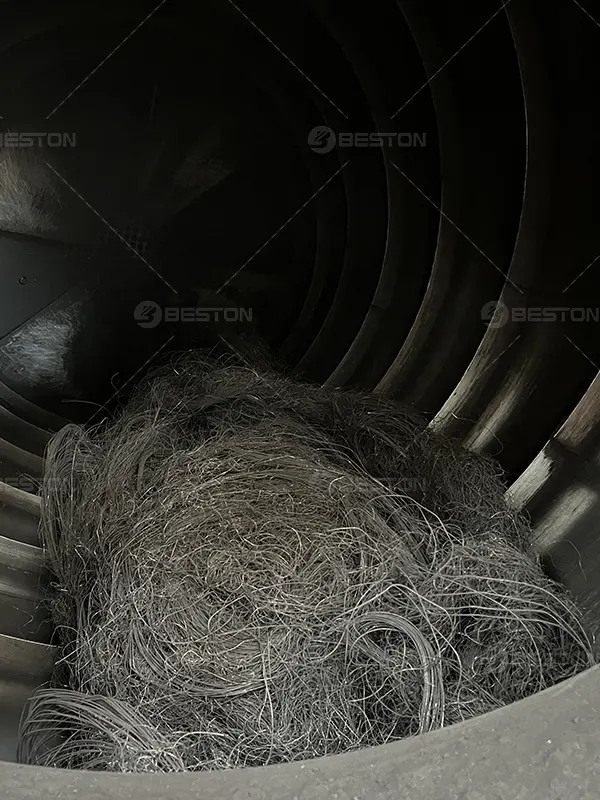
- Alambre de acero: Separar y reciclar el alambre de acero de los neumáticos usados para lograr emisiones de residuos sólidos casi nulas.
4. Perspectiva del futuro
Basándose en este éxito, el cliente planea expandir sus operaciones. Los próximos pasos incluyen la pirólisis de plásticos y lodos oleosos. Además, activarán la modernización de la torre catalítica. Asimismo, probarán nuevos catalizadores para obtener mayores rendimientos de gas. Asimismo, instalarán una unidad modular de recuperación de calor. Por lo tanto, el consumo de energía se reducirá significativamente. Finalmente, los productos ampliados incluirán gas de síntesis para la generación de energía, aceites refinados para materias primas químicas y materiales de carbono de ingeniería. En consecuencia, el proyecto impulsará los objetivos regionales de economía circular. También generará nuevas fuentes de ingresos. Finalmente, servirá como modelo para la valorización sostenible de residuos en África Occidental.
