
يواجه قطاع إعادة تدوير البلاستيك مفترق طرق. فمن جهة، يستمر الإنتاج في التوسع بينما تبقى معدلات إعادة التدوير ثابتة؛ ومن جهة أخرى، تُغلق طرق التصدير بموجب لوائح جديدة، وقد حظيت إعادة التدوير الكيميائية بالاعتراف القانوني لأول مرة. إعادة التدوير الميكانيكية والكيميائية(يشير هذا المصطلح عمومًا إلى التحلل الحراري) هما الاستجابتان الرئيسيتان لهذه المرحلة، لكن الأمر لم يكن يومًا مجرد مسألة أيهما "أفضل". يعتمد الخيار الأمثل على نوع المادة الأولية، ومكان بيع المنتج النهائي، ومن هو على استعداد لدفع ثمن القيمة البيئية المُضافة. هذا هو السؤال الذي تسعى هذه الورقة البحثية للإجابة عنه.
خلفية صناعة إعادة تدوير البلاستيك
عدم التوازن بين الإنتاج وإعادة التدوير
تضررت صناعة البلاستيك العالمية 436 مليون طن في عام 2023، بلغت تجارة البلاستيك 5% من إجمالي تجارة البضائع العالمية. إلا أن إعادة التدوير لم تواكب هذا النمو. فمن بين جميع نفايات البلاستيك في العالم، لم تتجاوز نسبة البلاستيك المعاد تدويره 5%. يتم إعادة تدوير 9% منها بالفعليُحرق 19% منها، وينتهي المطاف بنحو 50% في مكبات النفايات. أما الباقي فيُحرق في العراء أو يتسرب مباشرة إلى البيئة. وهنا تكمن المشكلة الأكبر: لا يُمثل البلاستيك المُعاد تدويره سوى 6% فقط من إجمالي سلسلة توريد المواد الخام البلاستيكية.
أصبحت إعادة تدوير البلاستيك قضية مناخية
البلاستيك ينتج 3.4٪ من انبعاثات الغازات المسببة للاحتباس الحراري على امتداد دورة حياتها. ففي عام 2019 وحده، بلغت الانبعاثات المرتبطة بالبلاستيك 1.8 مليار طن، و 90% منها جاءت من الإنتاج والمعالجةوليس التخلص منها. لذا، إذا استطاعت إعادة التدوير استيعاب المزيد من النفايات البلاستيكية وتقليل الحاجة إلى البلاستيك الخام، فبإمكانها خفض الانبعاثات بشكل ملموس من المصدر. ولهذا السبب، ينظر صانعو السياسات الآن إلى "أي تقنية لإعادة التدوير يجب استخدامها" كمسألة مناخية، وليست مجرد مسألة إدارة نفايات.
تشديد السياسة يجبر على نقطة تحول
ابتداءً من نوفمبر 2026، لائحة الاتحاد الأوروبي بشأن شحن النفايات سيحظر الاتحاد الأوروبي تصدير جميع النفايات البلاستيكية إلى الدول غير الأعضاء في منظمة التعاون الاقتصادي والتنمية. وفي أواخر عام 2025، اتخذت المفوضية الأوروبية خطوة أبعد، إذ اعترفت قانونيًا بإعادة التدوير الكيميائي كطريقة معتمدة لحساب محتوى البلاستيك المعاد تدويره. بات من الواضح أن خياري الشحن إلى الخارج أو دفن النفايات في مكبات النفايات قد انتهى. كل دولة الآن بحاجة إلى حل محلي. وفي الوقت الراهن، تتوفر تقنيتان جاهزتان: إعادة التدوير الميكانيكية وإعادة التدوير الكيميائي.
بعد ذلك، سنقوم بتحليل الاختلافات بين المسارين وحدود قدراتهما من أبعاد متعددة.
المبادئ التقنية: ما يحدث على المستوى الجزيئي
ميكانيكياً: سلسلة البوليمر تستمر في التآكل
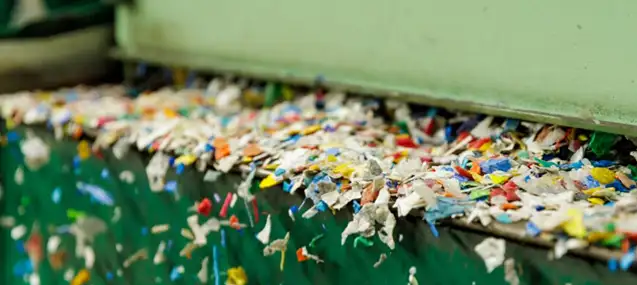
- عملية: تتبع هذه العملية تسلسلاً قياسياً: الفرز، والتقطيع، والغسل، والتجفيف، والصهر والبثق، والتكوير. إنها عملية تحويل فيزيائية بحتة، حيث تبقى السلاسل الجزيئية للبلاستيك سليمة ولا تتفكك أبداً.
- صفة مميزة: تُسبب عملية بثق البلاستيك بالصهر نفسها بعض التدهور الحراري. ففي كل مرة يمر فيها البلاستيك عبر جهاز البثق، تتفكك سلاسل البوليمر بشكل طفيف. ولهذا السبب، تفقد المواد المعاد تدويرها قوتها الميكانيكية مع كل دورة إعادة تدوير إضافية. وهذا التدهور دائم، ولا يمكن لأي عملية لاحقة عكسه.
كيميائياً: انشطار البوليمر ذي السلسلة الطويلة
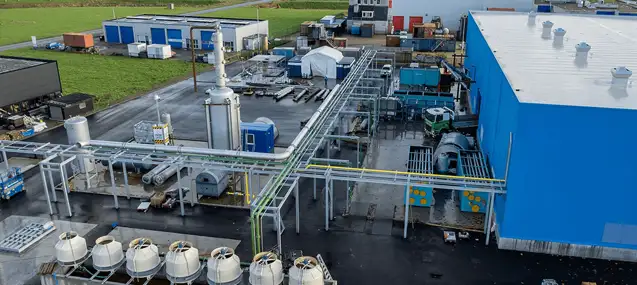
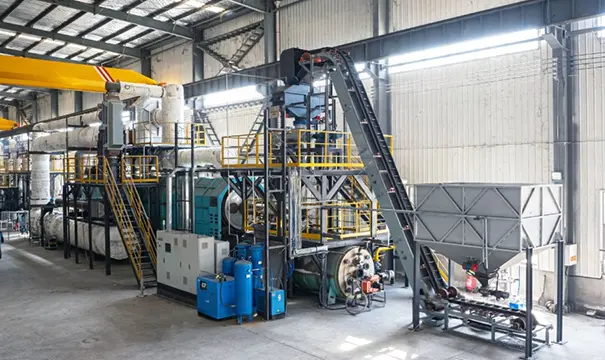
- عملية: نفاية آلة الانحلال الحراري البلاستيك يتم تشغيلها في بيئة منخفضة الأكسجين وعالية الحرارة، عادةً حوالي 400 درجة مئوية. تعمل الحرارة على تقسيم سلاسل البوليمر الطويلة إلى جزيئات هيدروكربونية أقصر، مما ينتج عنه زيت الوقود أو النفتا أو زيت الشمع.
- صفة مميزة: تُختزل هذه العملية البلاستيك أساسًا إلى جزيئاته الأساسية. يختفي تركيب البوليمر الأصلي نهائيًا، ولا يتبقى سوى مزيج من جزيئات الهيدروكربون. وقبل أن تتمكن مصانع البتروكيماويات من استخدام هذا المزيج كمادة خام مرة أخرى، فإنه يحتاج إلى مزيد من التكرير، من خلال عمليات التجزئة والمعالجة الهيدروجينية وما شابهها.
حدود المواد الخام: أي أنواع البلاستيك تناسب أي عملية
قائمة المواد المرفوضة في إعادة التدوير الميكانيكي
تتسم عملية إعادة التدوير الميكانيكية بانخفاض هامش التسامح مع كلا العاملين، والسبب واضح: فالشوائب والملوثات تُؤدي مباشرةً إلى تدهور جودة المادة المنصهرة، مما يُسبب انسدادات في المنخل، وظهور فقاعات، وانخفاض قوة المادة أثناء عملية البثق. ومن بين المنتجات المرفوضة أو التي انخفضت جودتها في هذه الصناعة:
- في عبوات مركبة متعددة الطبقات، يصعب فصل هذه الطبقات للغاية، ولا تستطيع معدات الفرز الميكانيكية عمومًا فصلها؛
- أغشية زراعية ملوثة بشدة، محملة بالتربة ومخلفات المبيدات الحشرية وجذور النباتات - تكاليف التنظيف ببساطة غير مجدية؛
- البلاستيك الأسود، حيث أن مطيافية الأشعة تحت الحمراء القريبة تواجه صعوبة في تحديد المواد السوداء، لذلك يتم رفض معظم البلاستيك الأسود مباشرة عند خط الفرز؛
- لا يمكن إعادة معالجة المواد المطاطية البلاستيكية المتصلبة أو المتشابكة، مثل عزل الكابلات المهملة، عن طريق الصهر على الإطلاق، لأن الهياكل المتشابكة لن تذوب مرة أخرى.
متطلبات إعادة تدوير المواد الكيميائية
تعالج إعادة التدوير الكيميائي أنواع البلاستيك المعقدة التي لا تستطيع إعادة التدوير الميكانيكية معالجتها. في الوقت نفسه، مصنع الانحلال الحراري لا يعتمد ذلك على تجانس المواد الأولية. نظريًا، يمكن لأي بوليمر عضوي أن يدخل المفاعل ويتحول إلى نفط وغاز. الراتنجات المختلطة، والتغليف المركب، والأغشية الزراعية، وإطارات السيارات المستعملة المذكورة أعلاه هي في الواقع مواد أولية قياسية لمعدات التحلل الحراري. لكن التحلل الحراري ليس عملية تقبل المواد بشكل مطلق، بل له قيوده الخاصة.
- عادةً ما تحتاج المواد الأولية إلى التجفيف الأولي والتنظيف الأساسي أولاً، وإلا فإنها ستضر بالكفاءة الحرارية للمفاعل وتقصر من عمر المعدات؛
- إن المواد الخام المختلطة ذات المحتوى المفرط من الكلور، وخاصة البولي فينيل كلوريد (PVC)، ستؤدي إلى تآكل أنابيب المعدات، وتقصير عمر خدمة الوحدة، بل وحتى توليد انبعاثات الديوكسين؛
- ينتج عن عملية التحلل الحراري لمادة البولي إيثيلين تيريفثالات (PET) حمض البنزويك كمنتج ثانوي، ولا ينتج عنها أي زيت قابل للاستخدام تقريبًا. كما أن إنتاج الأكسجين المصاحب قد يشكل مخاطر على السلامة.
جودة المنتج النهائي: أين ينتهي المطاف بالكريات المعاد تدويرها وزيت التحلل الحراري
إعادة التدوير الميكانيكية: انخفاض الوزن الجزيئي يحدد الحد الأقصى للتطبيق
تُعدّ مشكلة جودة نواتج إعادة التدوير الميكانيكية مشكلةً جوهريةً في علم المواد. فكل دورة معالجة بالصهر تُقلّل من متوسط الوزن الجزيئي للبوليمر، ما يظهر على شكل ارتفاع في مؤشر تدفق الصهر (MFI)، وانخفاض في مقاومة الصدمات، واصفرار. هذا هو السبب الحقيقي وراء إمكانية إعادة تدوير البلاستيك لعدد محدود من المرات فقط؛ فالمشكلة ليست في قصور المعدات، بل في عدم قدرة السلاسل الجزيئية نفسها على تحمّل الصهر المتكرر.
مع ذلك، يختلف مسار التطبيق باختلاف نوع الراتنج. مرتبة تقريبًا من الأقل إلى الأعلى من حيث فقدان الأداء:
- التطبيقات الأساسية: عادةً ما تتحول المواد المعاد تدويرها من البولي إيثيلين/البولي بروبيلين ذات التلوث الخفيف ومعدل التحلل المنخفض إلى صناديق لوجستية أو منصات نقالة أو صناديق قمامة أو أواني زهور - وهي منتجات ذات متطلبات معتدلة من حيث المظهر والقوة.
- التطبيقات المعدلة: يمكن مزج البولي إيثيلين/البولي بروبيلين المعاد تدويره والذي خضع لعدة خطوات تنظيف وتعديل بنسبة معينة في المواد المنزلية المصنعة بالحقن، مثل صناديق التخزين أو أغلفة القرطاسية، ويمكن استخدام بعضها في التعبئة والتغليف غير الملامسة للأغذية.
- تطبيقات الأليافتُحوّل زجاجات البولي إيثيلين تيريفثالات (PET) المستعملة إلى ألياف بوليستر معاد تدويرها (rPET)، تُستخدم في حشو الملابس، والأقمشة الرياضية، والسجاد. وبمجرد تحويل الزجاجات إلى ألياف، يصعب إعادة تدويرها ميكانيكيًا.
إعادة التدوير الكيميائي: عمق التكرير يحدد قيمة المنتج
يمكن لزيت التحلل الحراري نظرياً أن يحقق ترميماً على المستوى الجزيئي، لكن تحقيقه فعلياً يعتمد كلياً على مسار التكرير المتبع. قد يبدو مشروعان للتحلل الحراري متطابقين ظاهرياً، أحدهما يسوّق نفسه على أنه "إعادة تدوير البلاستيك" والآخر يبيع زيت الوقود فحسب - فمكانتهما الصناعية وقيمتهما البيئية ليسا متطابقين.
ونتيجة لذلك، فإن ناتج إعادة التدوير الكيميائي أكثر تشتتاً بكثير من ناتج إعادة التدوير الميكانيكي. ويتدفق زيت التحلل الحراري عموماً إلى ثلاث مستويات بناءً على عمق التكرير:
- درجة الوقود: زيت التحلل الحراري الخام الأقل تكريرًا، والذي يستخدم عادة مباشرة كوقود صناعي للغلايات أو الأفران أو المحركات البحرية - وهذا هو المنفذ الرئيسي لمعظم مشاريع التحلل الحراري الصغيرة والمتوسطة الحجم اليوم.
- درجة المزجبعد التجزئة وإزالة الكبريت/الكلور الأساسية، يمكن أن يعمل هذا كمكون مزج في زيت الوقود أو الديزل، مع نقاء يقع في مكان ما بين درجة الوقود ودرجة النفتا.
- درجة لحوم البتروكيماوياتزيت التحلل الحراري الوحيد المكرر بعمق لـ النفط يمكن إدخال المواصفات إلى وحدة التكسير بالبخار في مصنع البتروكيماويات. هناك، يُعاد بلمرتها إلى مونومرات مثل الإيثيلين والبروبيلين، لتتحول في النهاية إلى بلاستيك مرة أخرى. هذا هو المسار الوحيد الذي يُغلق الحلقة تمامًا.
الجدل البيئي والأثر الكربوني حول إعادة تدوير المواد الكيميائية
من السهل حساب البصمة الكربونية لإعادة التدوير الميكانيكي - التقطيع، ومياه الغسيل، واستخدام الكهرباء في عملية البثق، وكلها شفافة، دون أي جدل حول ما إذا كانت تعتبر "إعادة تدوير". أما إعادة التدوير الكيميائي القائم على الانحلال الحراري فيواجه مجموعة مختلفة من الأسئلة.
الخلاف حول تعريف "إعادة التدوير"
- استعادة المواد مقابل استعادة الطاقة: إعادة التدوير تعني تقليدياً استعادة المادة إلى شكلها الأصلي - وتُعدّ عملية التكوير الميكانيكي مثالاً على ذلك. أما نواتج التحلل الحراري التي تُحرق في الغالب كوقود فلا تُعدّ كذلك؛ فهذا استخلاص للطاقة، وليس إعادة تدوير حقيقية للمواد.
- واقعٌ ذو رقم واحد: تُظهر الأبحاث أنه من بين النفايات البلاستيكية التي تتم معالجتها من خلال الانحلال الحراري، فإن النسبة التي تصبح بلاستيكًا مرة أخرى عادة ما تكون في خانة الآحاد، وهذا هو بالضبط سبب وصف هذه المشاريع بأنها "تضليل بيئي".
- الفجوة بين التسويق والإنتاج: تميل رسائل الصناعة إلى التأكيد على "إعادة الاستخدام الدائري"، لكن المنتج الفعلي غالباً ما يتجه نحو الاحتراق بدلاً من إغلاق المواد - وهما نتيجتان مختلفتان تماماً تحملان نفس المسمى.
هل التحلل الحراري هو مجرد حرق؟
- نفس الكربون، نفس الوجهة: إذا تتبعت فقط أين ينتهي المطاف بالكربون، فإن الإجابة تصبح أبسط: سواء تم حرقه مباشرة أو حرقه لاحقًا كوقود مشتق من الانحلال الحراري، فإن الكربون يهبط على شكل ثاني أكسيد الكربون في الغلاف الجوي في كلتا الحالتين.
- المقياس يتفوق على الشعار: بدلاً من الجدال حول "التحلل الحراري يساوي الحرق"، من المفيد أكثر تتبع إنتاجية النافثا - الجزء المكرر بدرجة كافية لإعادته إلى مصنع البتروكيماويات وإعادة بلمرته إلى بلاستيك.
- إنتاجية أعلى، إغلاق أفضل: كلما زاد إنتاج النفتا، زاد تدفق الكربون الحقيقي إلى إغلاق المواد، واكتسبت المنشأة الحق في أن يطلق عليها اسم آخر غير الحرق المقنّع.
الفرص المستقبلية لإعادة تدوير المواد الكيميائية
تم تأكيد الوضع القانوني الآن
يُعالَج زيت التحلل الحراري عادةً جنبًا إلى جنب مع المواد الخام الأصلية، مما يجعل تحديد نسبة المواد المعاد تدويرها بدقة أمرًا صعبًا. ويتمثل الحل المعتاد في هذا القطاع في حساب التوازن الكتلي، حيث تُحتسب نسبة "المحتوى المعاد تدويره" بما يتناسب مع كمية النفايات البلاستيكية المُستخدمة في العملية. إلا أن هذه الطريقة كانت تفتقر إلى أساس قانوني واضح حتى وقت قريب. ففي أواخر عام 2025، أصدرت المفوضية الأوروبية قرارًا تنفيذيًا اعترفت فيه، ولأول مرة، قانونيًا بحساب التوازن الكتلي لإعادة التدوير الكيميائي.
الشهادة تفتح سوق المشترين
مع وجود هذا الأساس القانوني، أصبح بالإمكان الآن التحقق من محتوى زيت التحلل الحراري المُعاد تدويره من خلال برامج شهادات توازن الكتلة مثل ISCC PLUS، ويمكن للعلامات التجارية احتسابه ضمن أهدافها المتعلقة بالمواد المُعاد تدويرها. لم يعد مشروع التحلل الحراري مجرد بيع للزيت، بل أصبح بيعًا لشهادة تُحتسب ضمن أهداف المشتري المتعلقة بمحتوى المواد المُعاد تدويرها، والعلامات التجارية على استعداد لدفع سعر أعلى مقابل ذلك. هذه هي الخطوة الأساسية التي تُمكّن إعادة التدوير الكيميائي من تجاوز مجرد بيع زيت الوقود وإيجاد مشترين دائمين.
بدأت رؤوس الأموال بالتدفق بالفعل
تعتزم الشركات الأعضاء في منظمة "بلاستيكس يوروب" استثمار 8 مليارات يورو في إعادة التدوير الكيميائي بحلول عام 2030، عبر 44 مشروعًا في 13 دولة من دول الاتحاد الأوروبي. وكانت هذه الخطة مشروطة دائمًا باعتماد نظام محاسبة توازن الكتلة قانونيًا. وقد أزال هذا الإنجاز السياسي في أواخر عام 2025 آخر عقبة رئيسية كانت تعيق هذا الاستثمار. كما يعني ذلك أن وتيرة المرحلة التالية من توسع إعادة التدوير الكيميائي تعتمد الآن على مدى سرعة مواكبة الجهات التنظيمية في الدول الأخرى لهذا الإطار من الاعتماد.
اكتب في النهاية
باختصار، يُعدّ كلٌّ من إعادة التدوير الميكانيكية وإعادة التدوير الكيميائية مسألة تقسيم للعمل. تعالج إعادة التدوير الميكانيكية مواد نظيفة من مصدر واحد، وبفضل تقنيتها المتطورة، تُشكّل الركيزة الأساسية لإمدادات البلاستيك المعاد تدويره حاليًا. أما إعادة التدوير الكيميائية، فتعالج أنواعًا أخرى من النفايات المعقدة، بتكلفة استثمار أولي أعلى وحسابات بيئية أكثر تعقيدًا. مع ذلك، فقد أتاحت التطورات السياسية، ولأول مرة، أساسًا لتسعير وتداول "خصائصها الدائرية". في السنوات القادمة، من المرجح أن يستمر هذان النهجان في العمل بالتوازي، بدلًا من أن يحل أحدهما محل الآخر.
